徐 R:187 7308 9988
电 话:+86 0730-8868668
传 真:+86 0730-8868669
邮 箱:zs8868668@163.com
网 址:www.thersun.com
地 址:
岳阳经济技术开发区新园路18号联东U谷岳阳国际企业港二期6栋
我国 60% 以上金矿属于包裹型难浸矿(毒砂、黄铁矿、有机碳包裹金),直接氰化浸出率低,仅40%~60%,而且在提金过程中面临能耗高、环保风险大等问题。
1)采用微波+复合预处理耦合工艺,包括微波+生物氧化、微波+加压氧化、微波+超细磨组合工艺等对金矿进行预处理,可以兼顾回收率与成本;
2)大功率低频率微波普及,适配厚料层连续工业化生产;
3)采用智能化微波系统,结合AI实现根据矿石硫、砷、碳含量自动调节功率、温度、保温时间;
4)在低碳冶金方向采用全电微波工艺,无燃煤燃气排放,契合矿山绿色生产、碳中和政策,环保严格地区金矿技改优选路线。
二、微波工艺对比传统回转窑的焙烧优势
选择性介电加热,黄铁矿、毒砂、碳质物吸收微波能力是石英、长石脉石的 10~15倍,硫化矿物内部瞬间形成热点,矿物界面温差产生热应力自动生成海量微裂纹,无需整体高温加热,是处理含硫、含砷、含碳难浸金矿的核心预处理技术。
整体能耗比燃气 / 电加热回转窑低 35%~45%,无炉膛整体升温损耗;
矿料内部自发热,10 分钟完成传统 2 小时焙烧流程,设备占地面积小;
只加热有害硫化物,脉石不吸热,热利用率>85%;
低温焙烧减少氮氧化物,烟气量小,脱硫脱砷治理成本更低;
分区功率、温度闭环 PID 控制,温度波动 ±1℃,批次质量稳定;
高砷、高硫、高碳、微细粒、锑伴生复杂金矿均可适配。
我国 60% 以上金矿属于包裹型难浸矿(毒砂、黄铁矿、有机碳包裹金,直接氰化浸出率仅 40%~60%),微波焙烧替代传统回转窑焙烧、加压氧化、生物氧化。
1)脱砷脱硫
工艺参数:2450MHz 工业微波,焙烧温度 500~600℃,保温 10~25min;
指标:脱砷率 95% 以上、脱硫率 90%+;砷、硫以硫化物 / 氧化物挥发,烟气配套回收系统制取硫酸、三氧化二砷,有价元素资源化回收;
反应优势:微波降低矿物氧化活化能,比传统焙烧温度低 100~150℃,不会出现过烧、金被二次氧化物包裹问题。
2)脱碳除劫金物质
碳质金矿中活性炭会吸附金氰络合物(劫金),微波分段低温氧化彻底烧掉有机碳,消除浸出损失,浸出率直接提升 20%~25%。
3)金解离强化
硫化矿物受热膨胀开裂,微米级金颗粒裸露,后续氰化钠药剂消耗量降低 20%~35%,金综合浸出率稳定突破 90%左右,高硅微细金矿搭配磁铁矿微波载体焙烧,浸出率从 55%左右 提升至 75%左右。
1)原矿破碎后短时间微波辐照,矿石内部产生贯穿微裂隙:
2)碎磨能耗下降 20%~30%,同等磨机处理量提升;
3)减少超细磨磨矿时间,降低钢球衬板损耗;
4)适合大块硬岩金矿,提前解离粗粒自然金,提升重选回收率。
常温微波辅助浸出,微波辐射产生羟基、硫酸根强氧化性自由基:
1)矿浆 60~70℃低温微波协同氧化剂,硫化矿氧化速率提升 2 倍左右;
2)缩短浸出周期,传统 72h 浸出缩短至 12~24h;
3)无氰硫脲、氯化提金体系中,微波大幅提升金溶解速率,适合环保限氰矿区。
1)氰化尾渣、冶炼水淬渣残留微量金,传统氯化焙烧能耗极高;
2)微波低温氯化(900℃以内),金生成气态氯化金挥发冷凝回收,渣中金回收率 85% 以上,同时综合回收铜、铅、锌伴生金属,尾渣无害化处置。
1)炭吸附金后微波加热快速解吸:
2)解吸时间从十几小时缩短至几十分钟;
2)活性炭高温微波活化再生,孔隙结构恢复,可循环复用,大幅减少新炭采购成本。
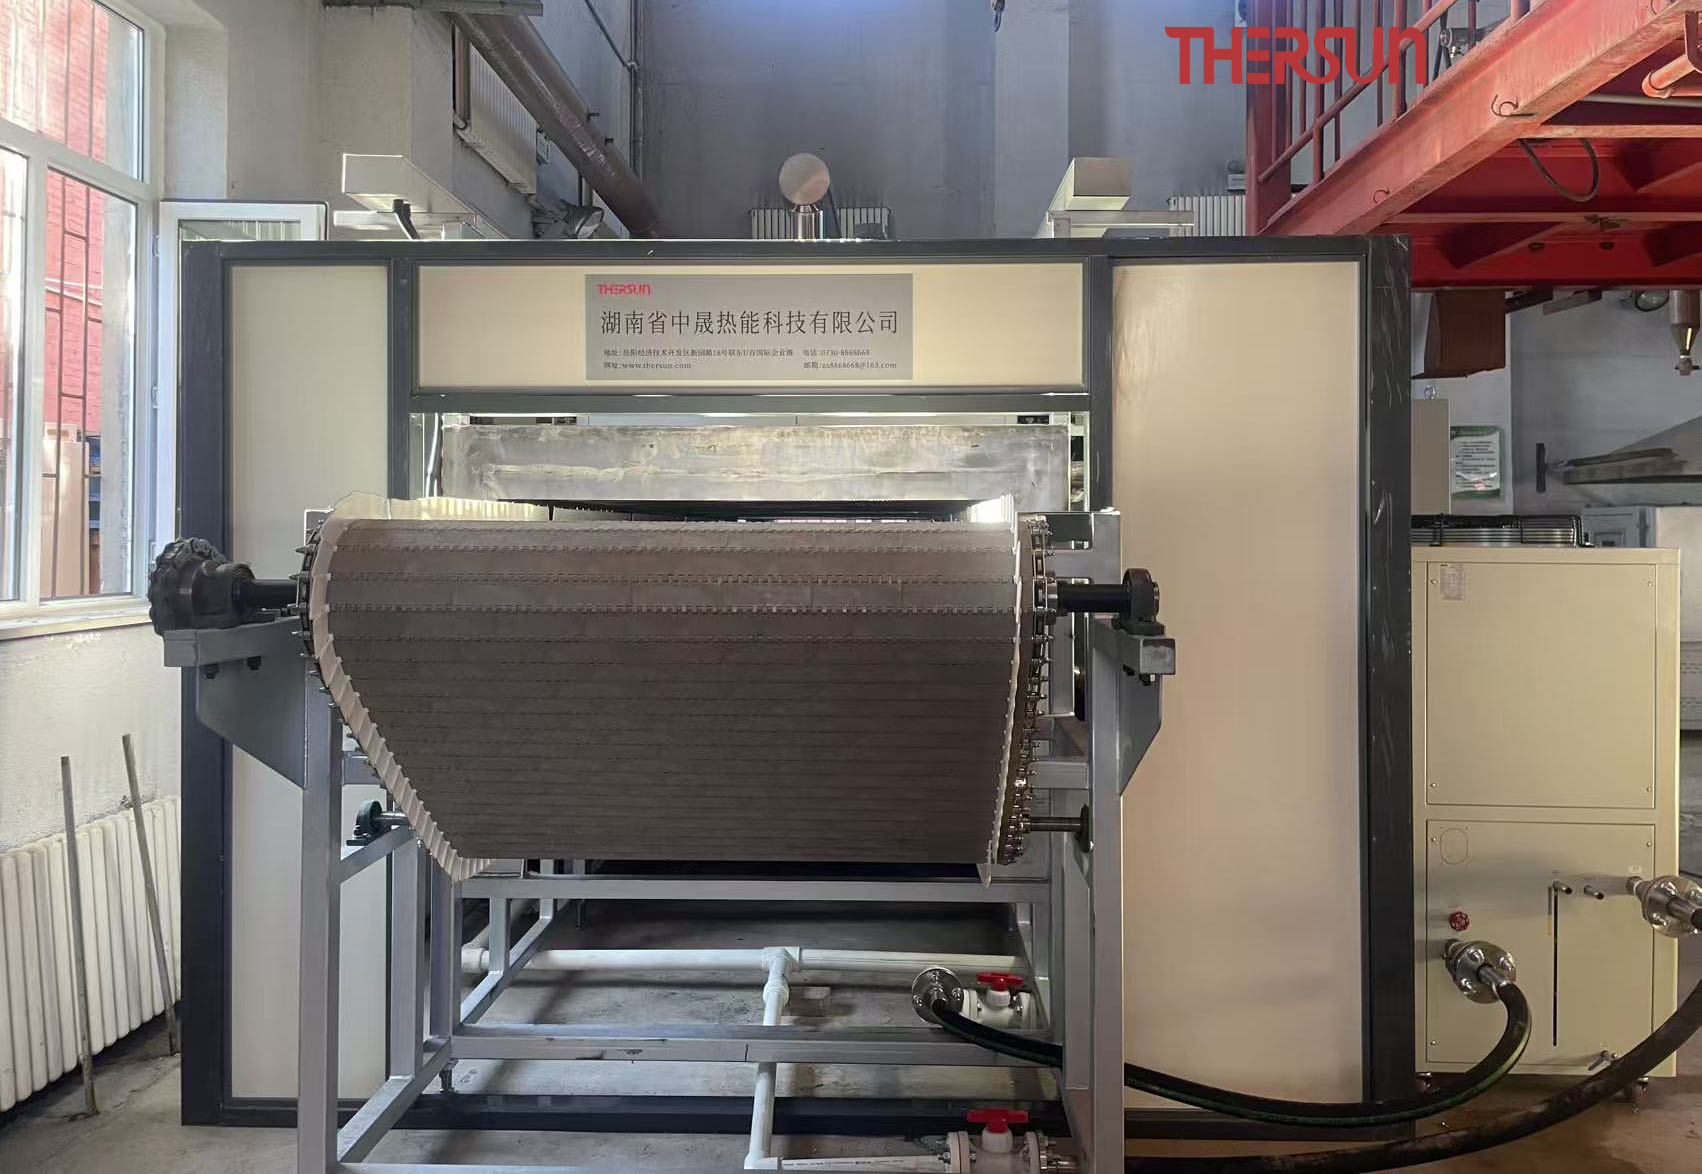
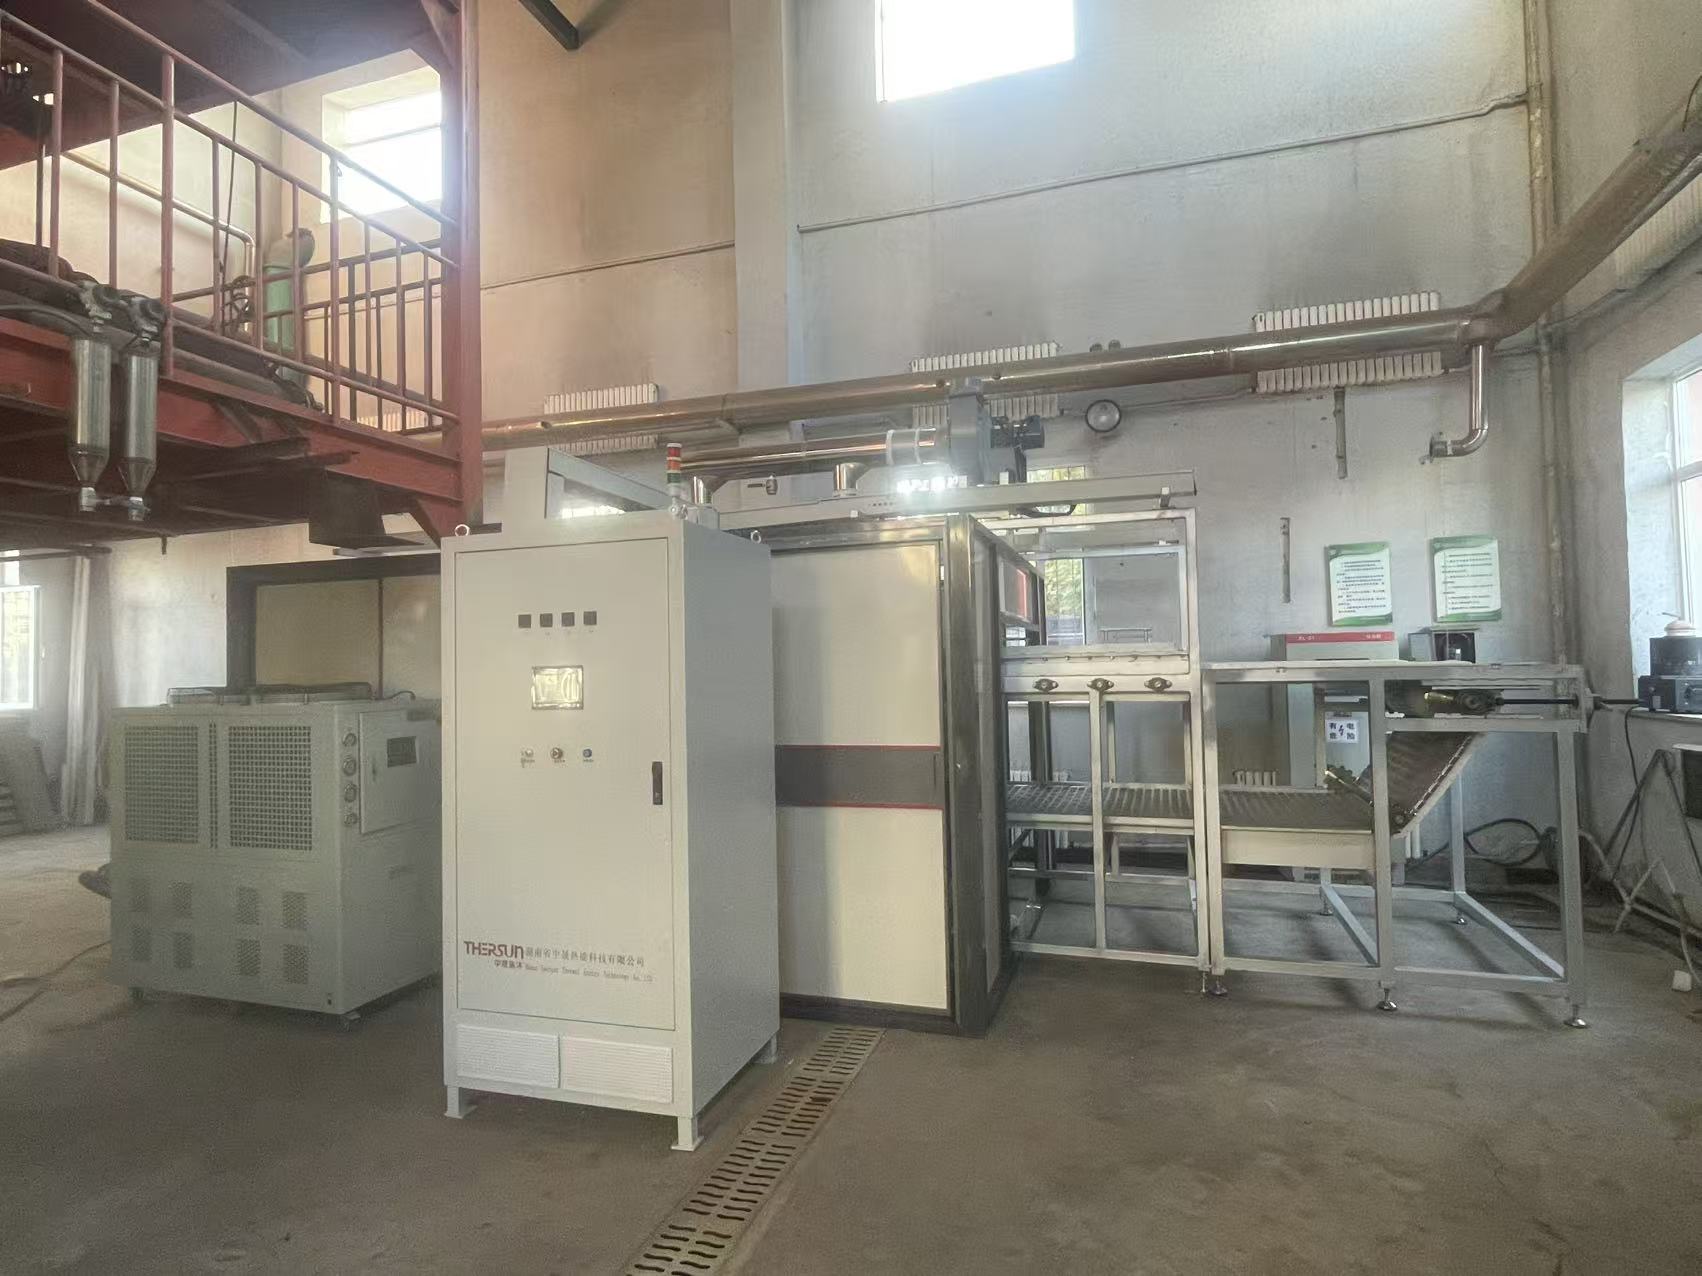
大功率微波,水平履带输送,分段烘干 + 焙烧,负压密闭防烟气泄漏,适合浮选金精矿连续生产,典型规模:20~200t/d 精矿。
筒体选用耐高温透波石英复合筒体,多层独立微波馈口,物料翻动受热均匀,适配原矿、还原球团一体化处理,契合冶金多金属联产项目。
2450MHz 小功率,用于选矿条件试验、新工艺配方调试。
五、典型工业工艺路线及选型建议
金精矿浓缩(60%~65% 浓度)→滤饼烘干(微波低温 180℃)→分段微波氧化焙烧(550℃,20min 脱砷脱硫脱碳)→焙砂水冷调浆→氰化浸出→锌粉置换提金;
烟气:冷凝回收三氧化二砷→碱洗制硫酸,固废达标堆存。
1)小型金矿(≤50t/d 精矿):优先微波隧道炉,投资回报周期 2~3 年;
2)中大型选矿厂(≥100t/d 精矿):对比其它方式的综合成本,在砷含量>3%、碳劫金严重时微波经济性更优;
3)原矿直接处理项目:选用微波回转窑/微波竖式窑,适配块状、颗粒矿料连续焙烧。
微波设备整体解决方案
咨询电话:
徐R:187 7308 9988
+86 0730-8868668
电子邮箱:zs8868668@163.com
公司地址:
岳阳经济技术开发区新园路18号联东U谷岳阳国际企业港二期6栋